

应用方案
应用案例|切削液起泡溢流难题,中万金属加工液消泡剂改善加工现场
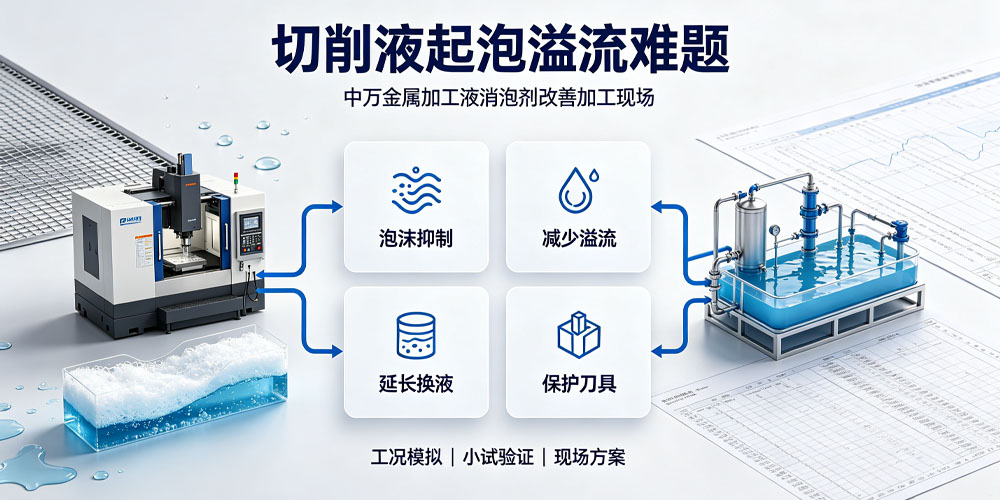
机械加工车间在磨削、车铣生产过程中,金属加工液受高速搅拌、高压喷淋、循环回流影响,容易产生大量细密泡沫。泡沫溢出机床液箱,会造成切削液损耗、地面打滑安全隐患;泡沫隔绝冷却液与工件接触面,直接导致冷却润滑效果下降,刀具磨损加剧,工件表面出现加工瑕疵。珠三角某机械零部件加工厂,车间共有 12 台数控加工设备,使用水基切削液,长期受泡沫问题困扰,更换中万金属加工液消泡剂方案之后,泡沫问题得到有效管控,切削液更换周期得到延长。
一、项目工况与原有痛点
该企业主要从事五金零部件车削、磨削加工,全线使用水基半合成切削液,切削液循环供液,高压喷淋冷却。
现场主要问题:
机床液箱泡沫高度高达 22cm,泡沫从箱体外溢,地面湿滑,切削液损耗大;
原有消泡剂相容性差,工作一段时间后出现浮油、析出,工件表面产生油斑;
消泡持续时间短,每班需要多次补加药剂,人工维护成本高。
中万技术人员采集现场切削液原液,复刻车间喷淋剪切条件开展实验室小试,选用金属加工液专用消泡剂,采用滴加补加的使用方案。
二、使用前后效果对比
| 监测项目 | 使用原有消泡剂 | 使用中万金属加工液消泡剂 | 改善情况 |
| 液箱泡沫高度 | 15-22cm | ≤3cm | 泡沫得到明显压制稳定 |
| 单次补加抑泡时长 | 2-3 小时 | 8-10 小时 | 抑泡时长提升 3 倍左右 |
| 切削液换液周期 | 28 天 | 42 天 | 延长 50% |
| 工件表面状态 | 偶见油斑瑕疵 | 无浮油、无油斑 | 加工良品率提升 |
三、现场应用关键要点
优先小试验证相容性
不同品牌切削液配方差异大,禁止直接大批量投加,先做烧杯小试,观察是否出现析出、浮油。
投加时机选择
尽量在循环泵开启、体系流动状态下加入,利于消泡剂快速分散,不要静态直接倒入。
把控投加量
坚持少量多次,过量添加会破坏切削液原有乳化体系,反而造成工件表面缺陷。
四、常见问题 FAQ
Q1:金属加工液消泡剂会不会破坏切削液的乳化性能?
普通矿物油类消泡剂过量容易破乳;聚醚改性专用消泡剂与水基切削液相容性更好。但超出使用添加量,依旧会影响乳化体系,需要控制投加比例。
Q2:已经出现大量泡沫,一次性多加一点消泡剂可以吗?
不建议。一次性高浓度投加,局部药剂浓度过高,容易出现析出浮油。建议分 2‑3 次间隔投加,依靠循环系统慢慢分散。
Q3:消泡剂加入过后短期有效,过一会又起泡是什么原因?
一是消泡剂被切削液中杂质、金属屑消耗损耗,需要定期补加;二是选型不匹配,耐剪切性能不足,高压喷淋下消泡体系失效,需要更换适配高剪切工况的型号。
五、案例总结
水基金属加工液泡沫问题,不能单纯追求瞬时破泡速度,耐高剪切、和切削液良好相容是选型两大核心。本案例通过适配的消泡剂,解决车间泡沫溢流,同时延长切削液使用寿命,降低辅料与人工运维成本。中万新材料针对切削液、磨削液、清洗液等金属加工工况,提供试样测试与现场技术支持。
消泡剂相关产品
查看更多 »


常见问题
机械加工车间在磨削、车铣生产过程中,金属加工液受高速搅拌、高压喷淋、循环回流影响,容易产生大量细密泡沫。泡沫溢出机床液箱,会造成切削液损耗、地面打滑安全隐患;泡沫隔绝冷却液与工件接触面,直接导致冷却润滑效果下降,刀具磨损加剧,工件表面出现加工瑕疵。珠三角某机械零部件加工厂,车间共有 12 台数控加工设备,使用水基切削液,长期受泡沫问题困扰,更换中万金属加工液消泡剂方案之后,泡沫问题得到有效管控,切...